- О заводе
- Продукция
- Дробилки конусные, щековые и роторные
- Запчасти к щековым дробилкам СМ, СМД
- Запчасти к центробежной дробилке ДЦ
- Мельницы шаровые МШР, МШЦ
- Запчасти к конусным дробилкам КСД, КМД, ККД
- Конвейера Ленточные
- Запчасти для мельниц
- Питатели пыли лопастные стационарные угольные
- Запчасти на питатель ТК-15,16
- Запчасти на питатель П-804
- Услуги
- Новости
- Контакты
Приводной вал дробилки по старой детали
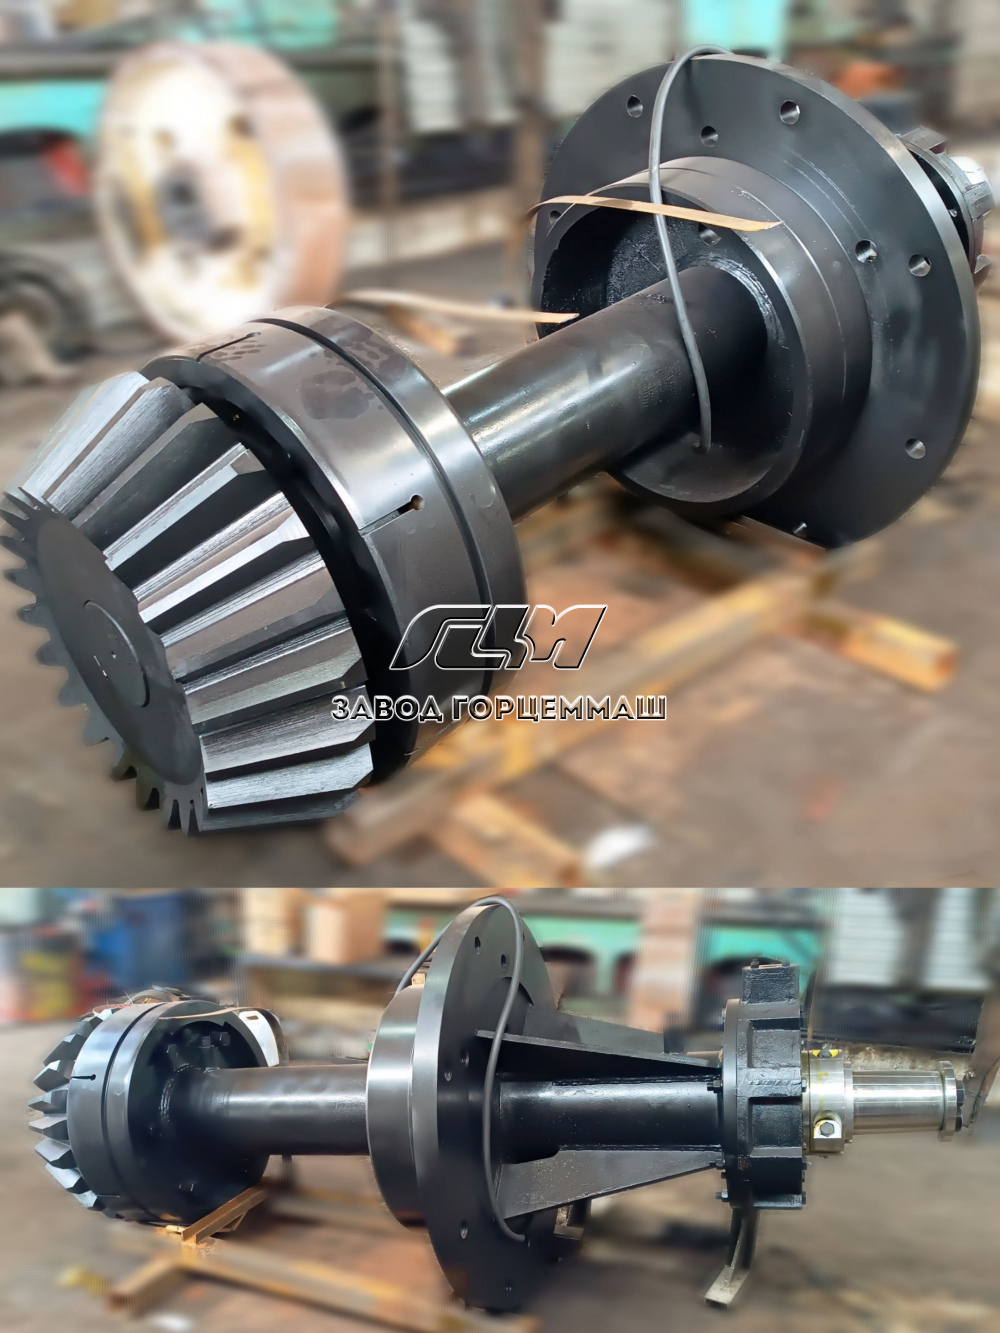
Когда вал износился, а чертежей на него нет, это не повод отказываться от ремонта дробилки. Вопрос «как изготовить приводной вал по старой детали» решается инженерной работой в несколько этапов: от обмера образца до обкатки узла. Главное, что нужно понимать с самого начала: копировать изношенную деталь в размер нельзя, нужно восстанавливать то, чем она была в новом состоянии. Ниже разберем, как это делается на практике и где чаще всего ошибаются.
Когда изготовление по образцу оправдано
Новый вал по образцу — это вынужденная мера, когда оригинальной документации нет, а заводской запасной части не найти или срок поставки не устраивает. Но прежде чем заказывать изготовление, стоит оценить, не проще ли восстановить старый вал.
Изготовление нового вала имеет смысл в таких случаях:
-
на валу есть трещины, усталостные изломы или изгиб, который не исправить правкой;
-
износ шеек превышает возможности наплавки и последующей шлифовки;
-
зубья вала-шестерни сколоты или искрошены по рабочей поверхности;
-
резьба и шпоночные пазы разбиты настолько, что восстановить их нельзя;
-
вал уже ремонтировали несколько раз, и запас по диаметрам исчерпан.
Если ничего из списка не подтверждается, а износ равномерный и умеренный, выгоднее наплавить и прошлифовать шейки. Для окончательного решения вал нужно обмерить и пройти дефектоскопию, и об этом дальше.
Как изготовить приводной вал по старой детали: общий порядок работ
Весь процесс можно разделить на подготовку, производство и приемку. Пропуск любого этапа напрямую сказывается на ресурсе узла, потому что приводной вал работает в паре с коническим колесом, подшипниками и корпусом, и ошибка в одном размере сразу отражается на зацеплении.
Порядок работ выглядит так:
-
Сбор исходных данных о модели дробилки и условиях эксплуатации.
-
Обмер образца и дефектоскопия.
-
Восстановление исходной геометрии и разработка чертежа.
-
Выбор материала и заказ заготовки с входным контролем.
-
Черновая обработка и объемная термообработка.
-
Чистовая обработка, нарезание зубьев, шлицев и пазов.
-
Поверхностное упрочнение рабочих зон и шлифование.
-
Контроль геометрии, биения, твердости и балансировка.
-
Сборка, регулировка зацепления и обкатка.
Дальше разберем ключевые из этих этапов подробнее, потому что именно в них скрыты основные риски.
Какие данные нужны до начала работы
Чем полнее исходные сведения, тем меньше вероятность ошибки при восстановлении чертежа. Без них изготовитель вынужден додумывать, а додуманное в узлах такого класса обычно оборачивается переделкой.
Подготовьте для изготовителя:
-
модель и заводской номер дробилки (например, из серии КСД или КМД);
-
сам вал-образец, а лучше — вместе с сопряженными деталями: коническим колесом, втулками, стаканом подшипников;
-
фотографии узла в сборе и места установки;
-
сведения о нагрузке: тип дробленого материала, производительность, режим работы по сменам;
-
описание отказа: как именно вышел из строя вал, когда и при каких обстоятельствах.
Последний пункт часто недооценивают. Если вал сломался по усталости, а не по износу, значит, дело может быть не в детали, а в перекосе соосности или в перегрузке, и новый вал без устранения причины выйдет из строя так же.
Обмеры и восстановление исходной геометрии
Это самый ответственный этап. Вал износился неравномерно: больше всего пострадали шейки под подшипники, места посадки втулок и сальников, зубья. Если снять размеры «как есть», новая деталь повторит дефект.
Что измерять и чем
Современный подход — сочетание трехмерного сканирования и измерений на координатно-измерительной машине. Сканирование дает общую форму и позволяет увидеть изгиб оси, а машина — точные диаметры, длины, радиусы переходов и допуски расположения. Резьбу, шлицы и пазы дополнительно проверяют калибрами и шаблонами.
Обязательно проверяют биение шеек относительно общей оси, торцевое биение уступов и соосность посадочных мест. Это показывает, не был ли вал изогнут в работе, и помогает понять, от какой базы вести новый чертеж.
Как восстановить размеры изношенных мест
Ориентируются на неизношенные участки вала: галтели, переходы, буртики, участки вне зоны контакта. Они сохраняют первоначальные размеры и показывают, какие диаметры были у новой детали. Для посадочных мест под подшипники значения проверяют по каталожным данным подшипника и подбирают посадку по допускам производителя.
Если на дробилке сохранился комплект сопряженных деталей, их размеры служат контрольной базой: вал должен войти в подшипниковый узел с расчетным натягом или зазором. Параметры зубьев вала-шестерни восстанавливают по парному колесу, ведь зацепление можно воспроизвести только в паре.
Выбор материала и входной контроль заготовки
Вал дробилки не контактирует с породой, поэтому «износостойкая сталь» для всей детали — ошибка. От вала требуются прочность, вязкость сердцевины и сопротивление усталости при знакопеременных нагрузках, а твердая поверхность нужна только на шейках, шлицах и зубьях.
Чаще всего для таких деталей применяют конструкционные легированные стали типа 40Х, 40ХН, 40ХНМА или 38Х2Н2МА; точную марку определяют по чертежу и нагрузке. Если чертежа нет, марку подбирают по результатам химического анализа образца и расчету на прочность.
Заготовку (кованую или прокатную) обязательно проверяют до начала обработки:
-
химический состав по спектральному анализу;
-
отсутствие внутренних дефектов — ультразвуковым контролем;
-
механические свойства и твердость — на образцах-свидетелях;
-
размеры и припуски на обработку.
После входного контроля стоит убедиться, что поставщик заготовки предоставил сертификат. Для крупных валов в 2026 году разумно закладывать запас по срокам: отечественные поковки нужных размеров нередко изготавливают под заказ.
Термообработка: от объемной закалки до упрочнения шеек
Термообработка определяет, как деталь будет работать под нагрузкой. Сначала вал проходит объемную обработку — закалку и высокий отпуск (улучшение), которая выравнивает структуру и обеспечивает нужный баланс прочности и вязкости сердцевины.
После черновой и получистовой обработки поверхностно упрочняют рабочие зоны: шейки под подшипники и сальники, шлицы, а зубья — по технологии, принятой для конических шестерен (цементация либо закалка токами высокой частоты). Твердость поверхности задают по чертежу, как правило, в диапазоне закаленной стали, а сердцевина остается вязкой, чтобы вал не ломался от ударных нагрузок.
После термообработки деталь неизбежно «ведет», поэтому окончательную обработку шеек и зубьев всегда проводят после нее, с припуском под шлифование.
Механическая обработка и нарезание зубьев
Чистовое точение, фрезерование шпоночных пазов, нарезание шлицев и резьбы выполняют по размерам восстановленного чертежа. Самая сложная часть — зубья вала-шестерни, если они есть. Круговой зуб конического колеса нарезают на специализированных зуборезных станках, и профиль нужно согласовать с парным колесом.
Посадочные места под подшипники шлифуют после закалки с высокой чистотой поверхности (ориентировочно шероховатость до Ra 0,8 мкм и лучше, точное значение задает чертеж). Любая риска или задир на шейке снижает ресурс подшипника.
Когда механическая обработка закончена, вал снова проходит контроль, на этот раз геометрический. Только после него деталь допускают к балансировке.
Контроль качества и балансировка
Готовый вал проверяют по всему набору параметров: диаметры и длины в допусках, биение шеек и торцов, шероховатость, твердость упрочненных зон, отсутствие трещин. Для поверхности применяют магнитопорошковую или капиллярную дефектоскопию, а для сердцевины — ультразвук.
Динамическую балансировку выполняют на станке по классу точности, который указан в документации, ориентируясь на требования ГОСТ ISO 21940-11. Для быстроходного вала это не формальность: остаточный дисбаланс разрушает подшипники и вызывает вибрацию всего привода.
Сборка, регулировка зацепления и обкатка
Новый вал нельзя просто поставить на место. Перед монтажом проверяют посадочные места в корпусе приводного вала: если они изношены, расточку выполняют до установки детали, иначе ремонт теряет смысл.
При сборке регулируют осевое положение вала-шестерни относительно колеса с помощью прокладок и проверяют пятно контакта и боковой зазор в зацеплении. Пятно должно располагаться на рабочей поверхности зуба в пределах, заданных документацией на модель дробилки. После сборки машину обкатывают на холостом ходу, контролируют температуру подшипников и вибрацию, и только потом дают нагрузку.
Типичные ошибки при изготовлении по образцу
Большинство отказов нового вала связано не с качеством стали, а с ошибками на подготовительных этапах. Знать их заранее полезно, чтобы не повторить.
Чаще всего встречаются:
-
копирование размеров изношенных шеек вместо восстановления исходных;
-
отсутствие дефектоскопии образца, из-за чего причина поломки остается неизвестной;
-
замена марки стали на похожую без расчета на усталостную прочность;
-
нарезание зубьев без парного колеса и без проверки зацепления;
-
пропуск балансировки или проверки биения;
-
установка вала в корпус с изношенными посадочными гнездами;
-
экономия на входном контроле заготовки.
Все эти ошибки сводятся к одному: изготовитель получил деталь без понимания, как она работала. Поэтому передавайте не только вал, но и историю отказа.
Вывод
Изготовить приводной вал по старой детали можно, но работа требует восстановления геометрии, грамотного выбора стали, термообработки, точной обработки зубьев и приемочного контроля. Ключевое правило — повторять не износ, а исходный замысел конструкции, и перед заказом оценивать, не выгоднее ли отремонтировать вал. Если у вас на руках только образец, а чертежей нет, обратитесь к производителю, который работает с оборудованием для дробильно-сортировочных комплексов и умеет вести обмер, расчет и контроль в одном цикле. Завод ГорЦемМаш выпускает запасные части для дробилок и может выполнить изготовление вала по вашему образцу с полным циклом контроля.


